Циндаоская компания Eaststar Plastic Machinery Co., Ltd.
Новости

Новости

Как выбрать и оптимизировать экструзионную линию для производства пенопласта ПВХ для стабильного производства?

доска из пенопласта ПВХ— также известный как доска Celuka, доска Forex или вспененный ПВХ — повсюду. Реклама, мебель, интерьер, упаковка. Этот материал нашел свое применение практически во всех отраслях промышленности. Однако вопрос о том, сможет ли машина, которую вы покупаете, действительно стабильно и стабильно производить доски высокого качества, не зависит от того, как называется оборудование. Речь идет о том, понимаете ли вы, как его выбирать, настраивать и обслуживать.

Экструдер принимает порошок и выдает лист. Если на любом этапе этого процесса что-то не так, продукт покажет это громко и ясно.

Начните с кубика: знайте, какую доску вы делаете

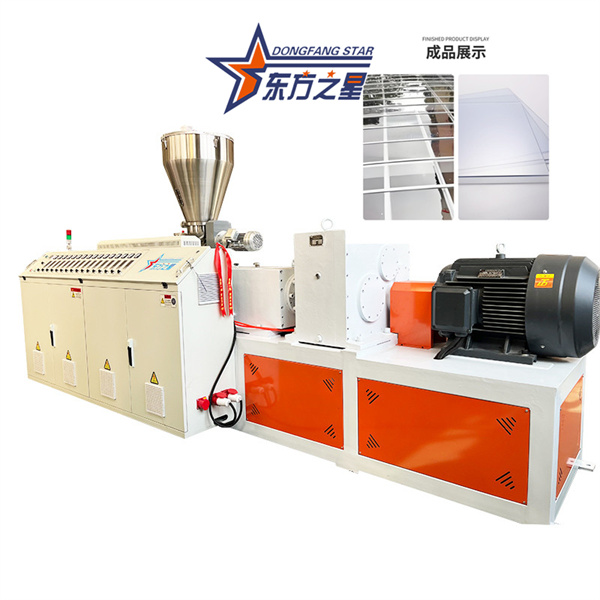
Линия экструзии пенопласта ПВХ по своей сути представляет собой конический двухшнековый экструдер, соединенный с полной последующей линией. Почему конический двухвинтовой? Потому что порошок ПВХ имеет плохую термическую стабильность. Одношнековый экструдер генерирует слишком много тепла от трения — порошок начинает разлагаться еще до того, как расплавится. С другой стороны, конический двухшнековый вариант позволяет избежать чрезмерного нагревания от трения во время экструзии, предотвращая разложение расплава. Он обеспечивает стабильную производительность, хорошее смешивание и отличную пластификацию, что делает его идеальным выбором для производства изделий из жесткого ПВХ.

При выборе оборудования отталкивайтесь от мощности и технических характеристик изделия. Часовая производительность зависит от модели экструдера. В типичной конфигурации главный экструдер SJZ80/156 в сочетании с соэкструдером SJZ65/132 производит 400–500 кг/час при ширине плит от 1220 мм до 2050 мм и толщине от 3 мм до 30 мм. Для более толстых досок (20 мм и выше) понадобится экструдер с более высоким крутящим моментом. Чем шире плата, тем более требовательными становятся конструкция кристалла и секция калибровки охлаждения — это не то, что вы можете подделать с помощью обычной машины.

Нисходящая линия не менее важна. Экструдер — это просто сердце. Калибровочный стол, охлаждающие стойки, тянущее устройство и станция резки определяют плоскостность и точность размеров доски. При покупке оборудования уделите больше времени оценке всей линии и меньше времени просмотру ярких характеристик основных экструдеров.


Пластификация: зависит от того, хрупкая или жесткая доска

Наиболее распространенной проблемой качества плит из вспененного ПВХ является хрупкость: плиты легко ломаются. Более 90% проблем с поломкой доски связаны не с рецептурой, а с плохой пластикацией.

Пластификация — это процесс, при котором порошок ПВХ нагревается и срезается внутри винта, в результате чего молекулярные цепи полностью раскрываются и спутываются. Если пластикация неполная, внутренняя часть доски похожа на плохо замешанное тесто — рыхлое, лишенное прочности и склонное к растрескиванию.

Чтобы судить о пластике, не полагайтесь на ощущения или внешний вид. Посмотрите на ток главного двигателя экструдера.

Слишком низкий ток: недостаточная пластикация. Материал слишком «скользкий» и не образовал вязкого расплава — его не обрабатывали должным образом.
Слишком высокий ток: чрезмерное сопротивление. Возможно, температура слишком низкая или в рецептуре есть проблемы. Машина работает с перегрузкой.
Ток стабильный в пределах нормы: Материал равномерно расплавился в цилиндре. Пластика хорошая.

Если ток слишком мал, не спешите менять рецептуру. Повысить температуру зон 3 и 4 — участков пластификации и сжатия — на 2–3°С. Вязкость расплава увеличится, сопротивление винта увеличится, ток увеличится. После регулировки температуры подождите 15–20 минут, пока система стабилизируется, наблюдайте за изменением тока и выполняйте точную настройку небольшими шагами, пока ток не стабилизируется вблизи целевого значения.


Температура: слишком высокая, и пенится преждевременно, слишком низкая, и она ломается — где золотая середина?

Контроль температуры при экструзии пенопласта ПВХ, как известно, привередлив. Если температура слишком высокая, материал преждевременно вспенивается внутри бочки, вызывая разрушение расплава и шероховатую поверхность доски. Если он слишком низкий, пластикация получается неполной, и поверхность доски становится неровной.

Контроль температуры на всей линии обычно осуществляется в трех зонах:

Зона Расположение Принцип
Зона нагрева Перед вентиляционным отверстием (секция подачи + секция сжатия) Немного более высокая температура, быстрое поступление тепла
Зона постоянной температуры После вентиляционного порта (секция вентиляции + секция измерения) Сдвигового тепла уже достаточно; необходим контроль как нагрева, так и охлаждения
Зона поддержания температуры Головка, адаптер и корпус матрицы Немного ниже, чем секция экструзии, для сохранения прочности расплава.

Исследования предлагают эталонный процесс для экструзии жестких плит из ПВХ с низким содержанием пены: скорость шнека 38–42 об/мин, температура головки 180–190°C, что приводит к снижению плотности плиты и улучшению структуры ячеек. Но это только ссылка. Фактическое производство должно быть настроено в зависимости от оборудования, рецептуры и толщины продукта.

Температура матрицы является особенно проблематичной. Слишком низко, и расплав теряет эластичность, в результате чего доска рвется. Слишком высокое значение приводит к падению прочности расплава, разрыву пузырьков и образованию пустот на поверхности плиты.


Давление и скорость: баланс потока и времени

Давление экструзии является ключом к успешному вспениванию. При достаточном давлении пузырьки получаются мелкими и плотными. При недостаточном давлении пузырьки большие и неровные, страдает поверхность доски. Ток главного двигателя и давление головки являются надежными индикаторами контроля температуры: при хорошей пластикации и ток, и давление стабильны. При плохой пластификации давление колеблется и ток нестабильен.

Скорость винта также имеет значение. Более высокая скорость означает более высокую производительность, но температура расплава быстро повышается, и управление процессом становится более требовательным. Однако пенообразование более равномерное и качество поверхности лучше. Слишком низкая скорость означает плохую пластификацию, низкий КПД и шероховатую поверхность доски. Кроме того, необходимо контролировать время пребывания материала в цилиндре и матрице: слишком короткое, и вспенивающий агент не полностью разлагается, что приводит к более высокой плотности плиты; слишком долго происходит чрезмерное пенообразование, ухудшающее механические свойства.


Техническое обслуживание: необслуживаемый экструдер рано выходит из эксплуатации

Экструдер предназначен для обработки материала. Но если вы не будете его поддерживать, вместо этого он съест вашу прибыль.

Регулярная очистка остатков: смола ПВХ, оставшаяся на шнеках, цилиндрах и матрицах, со временем затвердевает, блокируя пути потока и изнашивающиеся компоненты. После выключения и охлаждения разберите соответствующие детали и очистите их, используя рекомендованный производителем чистящий состав или мягкие инструменты. При очистке шнека уменьшите основную скорость примерно до 5 об/мин, чтобы свести к минимуму износ, и несколько раз продуйте сжатым воздухом порт подачи и выпускной канал.
Правильная смазка. Подшипники, шестерни и цепи нуждаются в смазке вовремя. Различные компоненты имеют разные интервалы смазки и типы масла. Прочтите руководство — не полагайтесь на догадки.
Регулярная калибровка системы контроля температуры: если термопары неточны, отображаемые температуры не имеют смысла. Изготовленные доски будут представлять собой бросок игральных костей.
Предпусковой осмотр обязателен: проверьте поочерёдно водные, воздушные и электрические цепи – на отсутствие утечек, засоров, ослабленных соединений. Затяните болты фланца головки головки перед запуском и повторно затяните по диагонали после теплового расширения; в противном случае материал протечет.
Правильная процедура отключения: сначала прекратите подачу, удалите остатки материала из бочки, затем отключите мощность нагрева. Используйте медные скребки для очистки остатков разобранных компонентов штампа, отшлифуйте их до гладкости и смажьте маслом для предотвращения ржавчины. Для удобства не стойте перед штампом. Ломание болтов или взрывное расширение влажного материала – это не шутка.


Распространенные неисправности и решения

Симптом Вероятная причина Корректирующие действия
Доска хрупкая, легко ломается Плохая пластификация; низкий ток двигателя Повысить температуру в зоне 3–4 на 2–3°C; подожди 15–20 минут
Грубая поверхность доски Температура матрицы слишком высокая или слишком низкая; разрушение расплава Регулируйте температуру матрицы небольшими шагами (±2°C за раз).
Неравномерная структура пузырьков Недостаточное давление экструзии; колебания давления Проверьте температуру штампа; проверьте пакет экранов на предмет блокировки
Колеблющийся ток двигателя Нестабильная пластификация; непостоянное кормление Проверьте температуру секции подачи; проверить постоянство подачи материала
Изменение толщины доски Неравномерная скорость вытягивания; зазор кромки штампа не равномерный Отрегулировать скорость вытягивания; проверьте болты регулировки кромки матрицы
Утечки воды в секции охлаждения Изношенные уплотнения; свободные фитинги Заменить уплотнители; затяните соединения линии охлаждения


Технология экструзии пенопласта ПВХ является зрелой. Каркас, винты и системы контроля температуры — все они изготавливаются производителями. Разница заключается в том, можете ли вы после получения оборудования настроить четыре переменные — температуру, скорость, давление и рецептуру — для совместной работы в зависимости от конкретных условий вашего цеха.

Похожие новости
Оставьте мне сообщение
X
Мы используем файлы cookie, чтобы предложить вам лучший опыт просмотра, анализировать трафик сайта и персонализировать контент. Используя этот сайт, вы соглашаетесь на использование нами файлов cookie.политика конфиденциальности
ОтклонятьПринимать